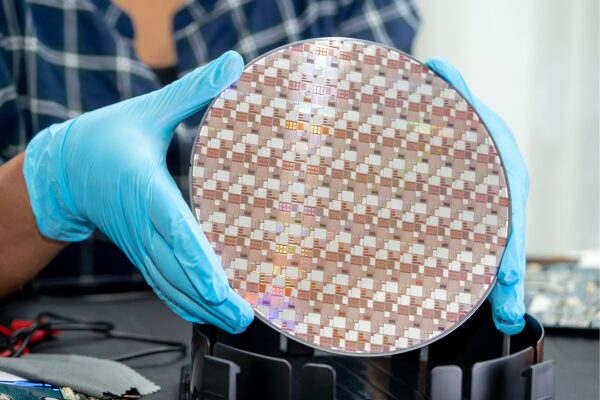
集積回路は、トランジスタを作るだけでは動きません。素子同士を配線し、信号と電源を届ける必要があります。BEOLで使うアルミニウムと銅の違いは、材料の導電性に加え、配線形状、絶縁膜、加工と信頼性を合わせて理解します。
メーカー専門の転職エージェント
「タイズ」
- 年収600万〜800万以上のエンジニア求人多数
- 無料で登録可能
- 大手メーカーへの高い転職実績
- 求人提案、書類添削など転職活動をサポート
BEOLはチップ上の配線を作る工程
BEOL(Back End of Line)は、主に素子を電気的につなぐ配線層と層間接続を形成する工程を指します。素子を形成するFEOLに続くウェハ上の工程です。チップを切り出して接続・封止するパッケージ組立を、日本語の「後工程」と呼ぶ場合がありますが、BEOLと同じ区分ではありません。製造全体の整理は半導体製造プロセスの解説も参照してください。
配線は金属だけで成り立つものではありません。異なる配線を隔てる絶縁膜、上下の層をつなぐビア、界面や拡散を制御する薄膜を含む構造です。各層で必要な寸法、抵抗、容量、耐久性が異なるため、一つの材料がチップ内のすべての接続を置き換えるという見方はできません。
抵抗率と、実際の配線抵抗を分ける
一般的なバルク材料の比較では、銅の抵抗率はアルミニウムより低くなります。ただし抵抗率は材料の指標、抵抗は寸法を含む構造の指標です。均一な導体の基本式はR=ρL/Aで、同じ抵抗率でも長く細い線ほど抵抗が大きくなります。実際の微細配線では、断面、界面、結晶粒や周囲の膜も考える必要があります。
「伝導率が40%高い」「1.7倍」といった数値だけを並べる場合も、純金属か合金か、温度、バルクか薄膜かをそろえなければ比較になりません。本記事では、条件が示されない割合を半導体配線全体の性能差として使用しません。微細寸法における抵抗率や信頼性の課題は、配線材料の研究レビューでも整理されています。
銅へ替えれば、その割合だけチップが速くなるわけではありません。信号遅延には配線抵抗と容量、配線長、回路の駆動能力などが関わります。消費電力や発熱も、使用電流と回路全体の条件を含めて評価します。
AlとCuは、材料と加工方法を合わせて比較する
| 比較軸 | アルミニウム系配線 | 銅配線 |
|---|---|---|
| 電気特性 | 組成・寸法・工程に応じた抵抗を確認 | バルクの低抵抗率が利点。ただし微細化と界面の影響を確認 |
| 代表的な形成の考え方 | 成膜した金属をパターニングする工程が使われる | 絶縁膜へ溝や穴を作り、金属を埋めて余剰部を除く工程が使われる |
| 周辺材料との適合 | 接触構造、合金組成、保護膜等を確認 | 拡散を防ぐバリア、密着や埋込みに関わる層を確認 |
| 選定条件 | 用途と既存工程、電流・温度条件に合わせる | 必要断面、絶縁膜、信頼性と統合工程を合わせる |
銅を使う場合の課題の一つは周囲への銅の拡散を防ぐことです。Applied Materialsの配線形成の説明は、拡散を防ぐバリアと、その後の電気化学的な成膜を支える銅シード層を説明しています。原料の価格だけで完成配線の製造費用は決まらず、装置、工程数、材料利用、欠陥と歩留まりも含めて比較します。
銅のダマシン配線で行う基本操作
ダマシン法では、絶縁膜に配線用の溝や接続孔を形成し、必要なバリアや下地層を設け、銅を埋め込み、CMPで余分な金属を除くという流れを使います。金属を埋め込む工程と、余剰部を取り除く工程を分けて考えることが重要です。実際の材料と積層、単一/デュアルダマシン等の構成は対象工程で異なります。
埋込み不足や空隙、界面の不具合があれば、材料そのものの導電性が高くても必要な接続を得られません。膜厚、孔や溝の形状、下地の連続性、CMP後の表面と残渣を測り、次の配線層まで含めて適合を確認します。成膜とCMPの役割はApplied Materialsの配線技術紹介にも示されています。
信頼性は温度と電流、構造で評価する
銅の熱伝導率が高いことと、どの銅配線も高温で壊れにくいことは別です。熱伝導性、耐熱性、電気的な信頼性を同じ指標にしないでください。断線や短絡、界面の劣化などを、温度、電流密度、処理時間、応力、周辺材料と合わせて評価します。
微細化すると金属が占められる断面が減り、バリアなどの薄膜が全体抵抗に占める影響も変わります。このため「Alは低性能、Cuは高性能」という分類や、Cuがすべての世代で最適という結論は適切ではありません。新しい金属や構造の研究結果も、量産採用やすべての層への適用と分けて読みます。
まとめ
AlとCuの比較では、抵抗率だけでなく配線抵抗、容量、加工法、周辺膜と信頼性をそろえて確認します。BEOLはウェハ上の配線工程であり、組立・封止と区別します。材料の一般特性から、チップ全体の速度・費用・発熱を一律に決めないことが大切です。