エッチングは不要な材料を除去する加工工程で、エッチングレートはその速さを表す測定量です。膜厚方向の加工では、単位時間あたりにどれだけの厚さを除去したかをnm/minやµm/minなどで表します。工程そのものと速度を分けて考えると、処理時間や膜厚の管理にどう使うかが分かります。
メーカー専門の転職エージェント
「タイズ」
- 年収600万〜800万以上のエンジニア求人多数
- 無料で登録可能
- 大手メーカーへの高い転職実績
- 求人提案、書類添削など転職活動をサポート
エッチングレートの基本的な計算
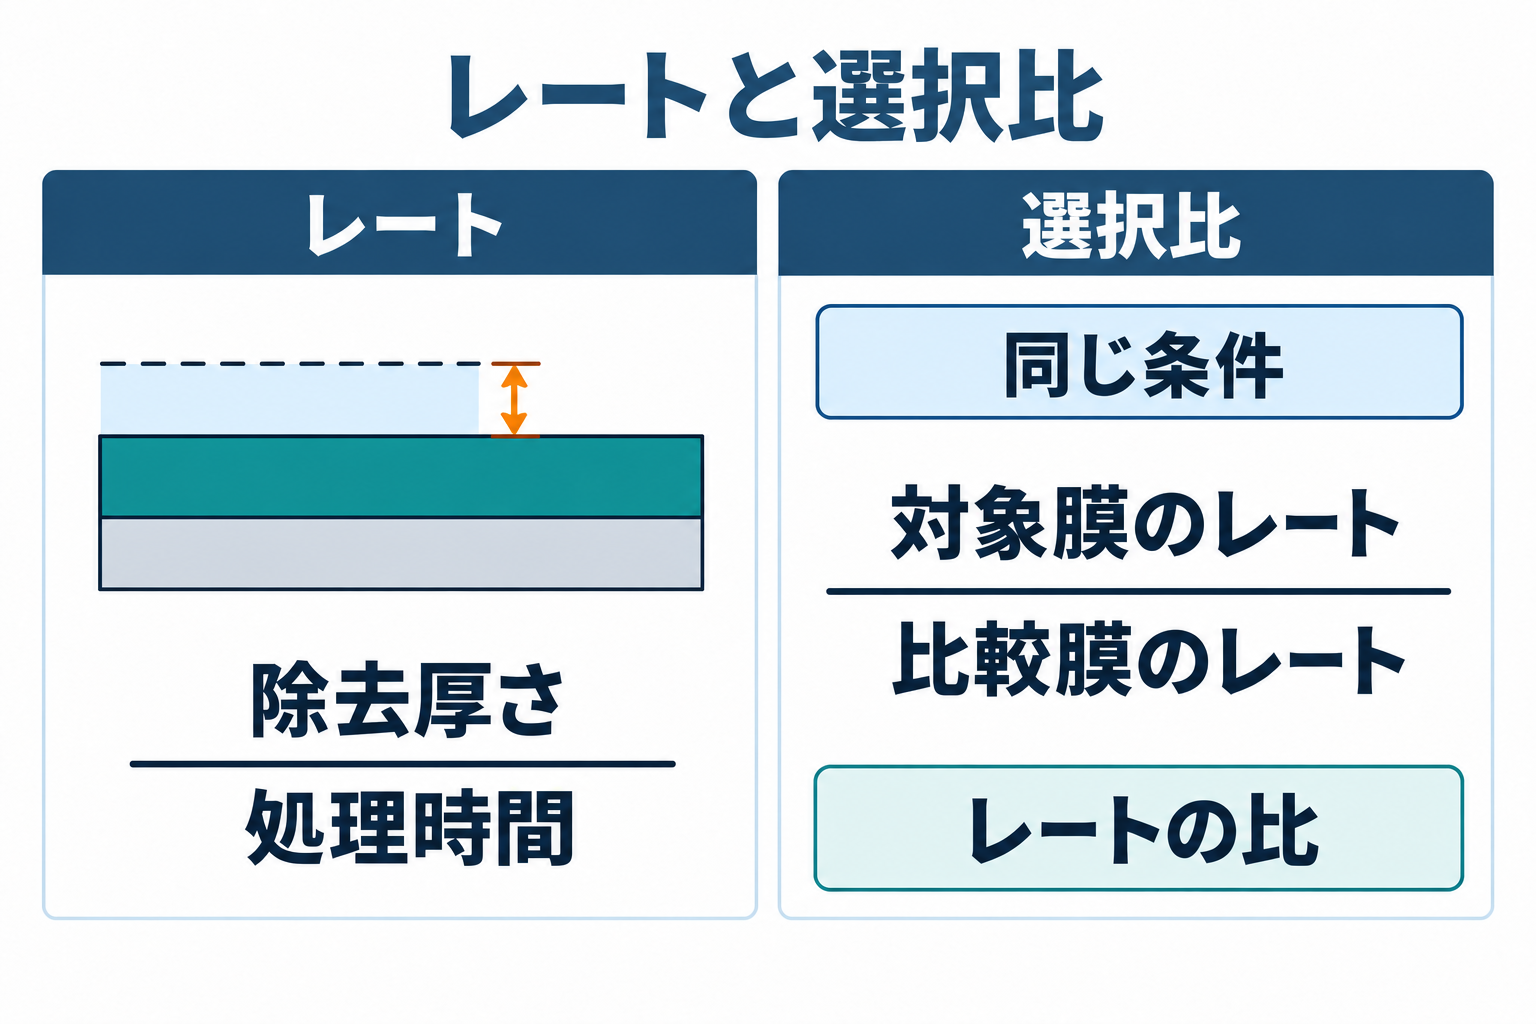
膜厚方向の平均レートは、(処理前の膜厚-処理後の膜厚)÷処理時間で求めます。例えば、説明用に120nmの厚さを2分で除去したと仮定すると、平均レートは120÷2=60nm/minです。この値は計算例であり、装置や薬液の推奨条件ではありません。
平均レートは、その時間全体でならした値です。処理開始から終了まで速度が一定だったことを保証するものではありません。測定する方向や材料、処理前後の状態を定め、膜厚測定のばらつきや基板上の位置も記録します。
| 計算する量 | 説明用の仮定例 |
|---|---|
| 平均レート | 除去厚さ120nm÷2分=60nm/min |
| 処理時間の理想見積もり | 除去厚さ180nm÷60nm/min=3分 |
| 適用する前提 | 同じ材料・条件で、速度が一定と仮定する。実工程では検証が必要。 |
同じ条件の値で時間を見積もる
一定速度を仮定できる範囲では、必要な除去厚さをレートで割って処理時間を見積もれます。しかし、途中で別の膜へ達する場合、反応や供給が変化する場合、微細構造の中を加工する場合などに、最初のレートをそのまま使えるとは限りません。終点検出や工程の余裕も別に検討します。
レートは対象材料だけでなく、膜の組成や成膜履歴、装置状態、処理温度、薬液やガス、電力、形状などの条件で変わります。参照資料の値には測定条件を添え、装置の整備後や条件変更後には必要な校正を行います。メーカーや研究施設の公表値も、実試料の速度を無条件に保証するものではありません。
対象材料と加工方法を明確にする
ウェットエッチングは液体を用い、ドライエッチングは気体・プラズマ等を用いる方式です。加工対象と反応、表面状態によって適切な方法は異なります。特定の材料名と薬液名だけから、レートや形状を決めることはできません。
SiとSiO₂は異なる材料であり、一般に同じ薬液で同じように加工されるわけではありません。例えばHF系の酸化膜除去という用途を、そのままSi本体のエッチング一般へ置き換えないでください。材料の組み合わせ、処理目的、露出膜への影響を確認したうえで、装置と工程の承認された条件を用います。
レートと選択比、均一性を分ける
| 指標 | 何を評価するか |
|---|---|
| エッチングレート | 特定の材料の除去速度。例:nm/min。 |
| 選択比 | 同じ条件での二材料のレートの比。分子と分母を指定する。 |
| 面内均一性 | 基板上の位置による加工量等のばらつき。測定範囲と計算法を指定する。 |
| 加工形状 | 寸法、側壁の角度、深さ、表面や底部の状態など。 |
速い工程でも、保護膜の消耗が大きい、横方向へ削れる、位置によって深さが違うといった問題があれば、必要な製品は得られません。反対に、単にレートを下げるだけで精度が上がるとも限りません。速度と品質の関係を、実際に必要な形状と許容差で評価します。
測定と記録で条件を管理する
速度を求める際は、試料と測定位置を決め、処理前後の膜厚または加工深さと、処理時間を対応させます。装置名、材料・膜厚、前処理、処理条件と測定器も記録します。パターンのある製品と、校正用の平坦な試料では結果が異なる場合があるため、目的に合う評価試料を選びます。
複数位置や繰り返し試験の値を比べ、平均値だけで異常を見落とさないようにします。膜がすでに除去しきられた試料を、残り時間も同じ材料が削れたとして計算することはできません。下地に達した時点や測定限界の扱いも、記録に残してください。
レート評価の4つの確認
- 加工対象と、測る方向・位置を決める
- 除去厚さと時間、単位を対応させる
- 装置・材料・処理条件と測定方法を記録する
- 速度、選択比、均一性と形状を合わせて判定する
まとめ
エッチングレートは工程の速さを管理するための数値です。膜厚方向なら除去厚さ÷時間で求めます。必要な厚さと時間の見積もりに活かしながら、選択比、均一性、加工形状や損傷も別に確認し、品質と処理量を両立する条件を検証します。
参考資料
参照日:2026年10月26日。工程条件や仕様は対象製品・装置の資料を確認してください。