エッチングレートは、材料を単位時間にどれだけ除去するかを表す速度です。加工時間を考える基本の値ですが、速ければ必ず精密に加工できるわけではありません。この記事では、レートの計算、選択比との違い、工程で確認する指標を整理します。
メーカー専門の転職エージェント
「タイズ」
- 年収600万〜800万以上のエンジニア求人多数
- 無料で登録可能
- 大手メーカーへの高い転職実績
- 求人提案、書類添削など転職活動をサポート
エッチングレートの定義と単位
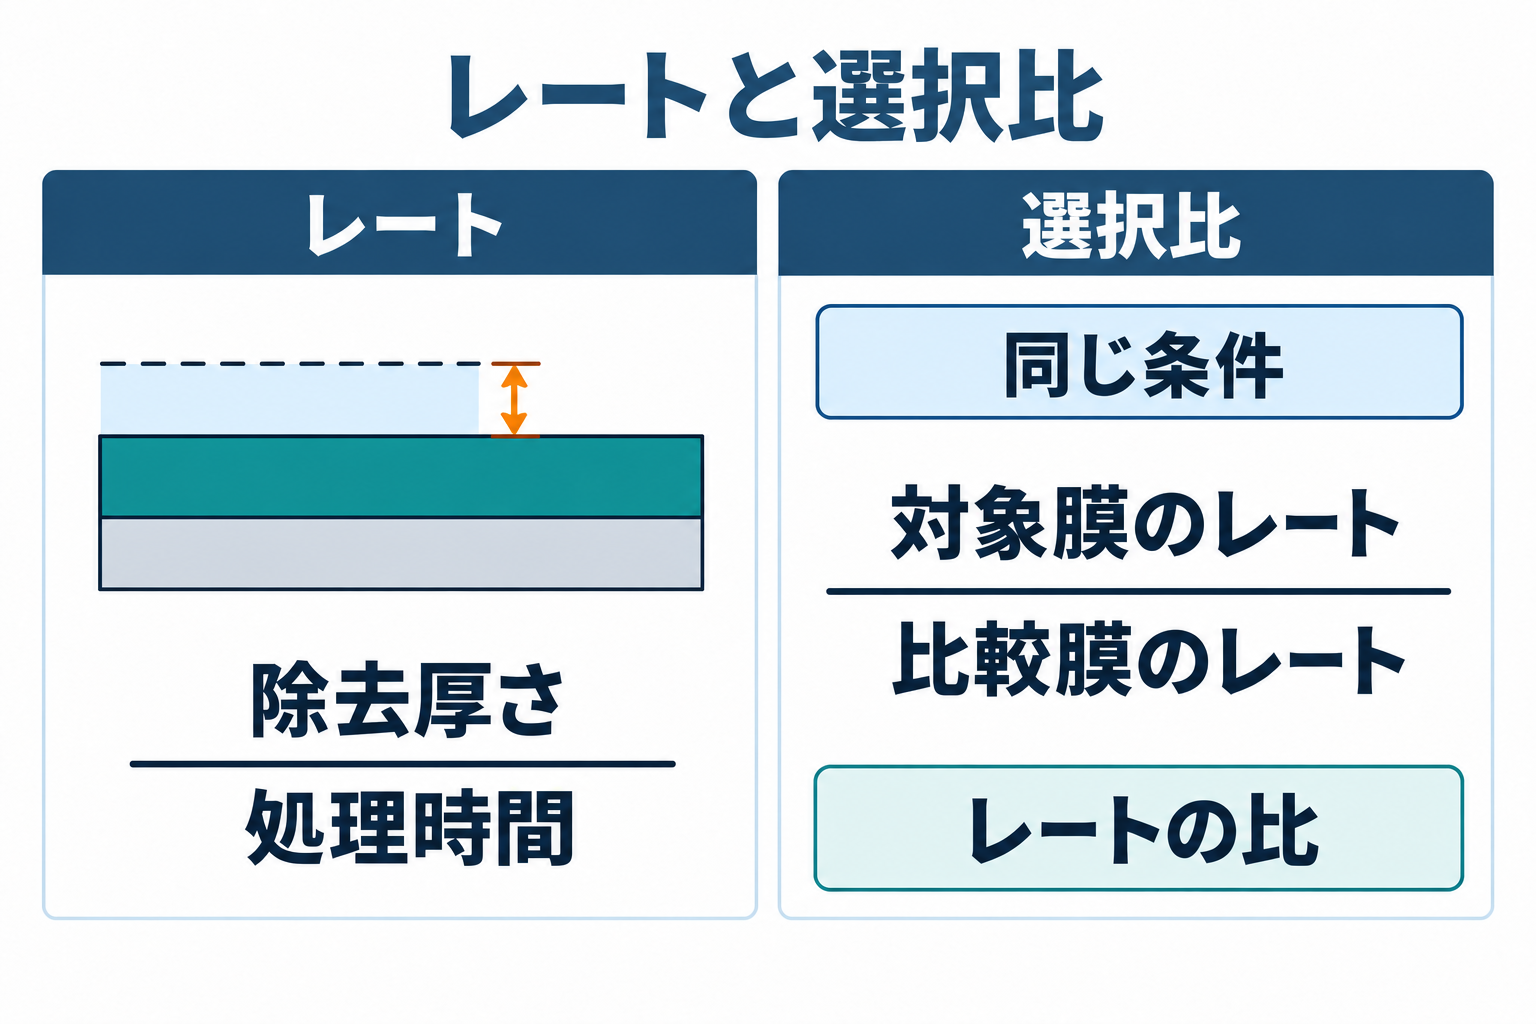
膜厚方向の平均エッチングレートRは、処理で減った厚さΔdを処理時間tで割って求めます。式ではR=Δd/tです。薄膜の加工ではnm/minなど、厚さを時間で割った単位で示します。同じ「レート」の数値でも単位が異なる場合があるため、比較前にそろえる必要があります。
説明用の計算例として、ある膜が2分で100nm減った場合、平均レートは50nm/minです。この数値は実際の材料や装置の推奨条件ではありません。また、開始時と終了時の膜厚から求める平均値は、処理中の速度がずっと一定だったことを保証しません。
レートに影響する条件
エッチングレートは、材料の種類や膜質、薬液・ガスの組成、温度、装置条件などによって変わります。ドライ工程では圧力やプラズマ、イオンの条件も関わります。同じ材料名でも成膜条件が違えば、同じレートになるとは限りません。
したがって、ほかの装置や試料で得た値を、そのまま処理時間の設定に使うことはできません。対象膜、下地、マスク、パターン、測定方法をそろえて確認します。液相のウェットと気相のドライを比べる場合も、方式だけでどちらが常に高速かを決めるのは適切ではありません。
選択比は2材料のレートの比
選択比Sは、同じ工程条件での対象材料のレートR対象を、比較する材料のレートR比較で割った値です。式ではS=R対象/R比較となります。比較する相手はマスクや下地などであり、何と何の比かを必ず明記します。
選択比は速度の「差」ではなく「比」です。対象膜に対する下地の消耗を小さくしたい場合には、この比が重要になります。ただし、比だけでは対象膜を削る絶対的な速度は決まりません。選択比が高いだけで、高速加工や高い寸法精度を保証することもできません。
| 説明用の条件 | 対象膜のレート | 比較材料のレート | 選択比 |
|---|---|---|---|
| 例A | 100nm/min | 10nm/min | 10 |
| 例B | 20nm/min | 2nm/min | 10 |
例Aと例Bは、どちらも対象膜/比較材料の選択比が10ですが、対象膜のレートは異なります。同じ厚さを除去する時間も同じにはなりません。これらは比と速度の違いを示す仮定の数値で、特定の材料や装置の性能例ではありません。
加工時間の見積りと終点の確認
レートが一定とみなせる範囲では、除去する厚さをレートで割り、処理時間の目安を計算できます。ただし実際には、膜厚のばらつき、面内レートのばらつき、開口形状、処理中の条件変化なども考慮します。目標厚さと平均速度だけで工程の完了を決めないことが大切です。
下地への到達後も処理を続けると、下地やマスクの消耗が進む場合があります。必要な除去量と許容される材料損失を確認し、適用できる終点検出や処理後測定を組み合わせます。高速化を検討したときは、選択比や形状、損傷も再評価します。
レートと一緒に見る4つの指標
- 選択比:同じ条件での対象膜と比較材料のエッチングレートの比。分子と分母を明記する。
- 均一性:ウェハ内や処理間で除去量がそろうか。
- 異方性と形状:縦方向と横方向の除去が、狙いの形を作るか。
- 残渣・損傷:加工後に次工程へ影響する問題がないか。
測定と記録のポイント
レートを測定するときは、処理前後の膜厚、測定位置、処理時間、試料情報を記録します。パターンのない評価膜と、実際の開口を持つ試料で結果が異なる可能性もあるため、どの試料で測定した値かを区別します。選択比を報告する場合は、両材料のレートと比の向きを併記すると解釈が明確になります。
条件を比較する前の確認
- 材料と膜形成条件、マスク・下地が同じか。
- レートの単位と、膜厚測定位置・方法がそろっているか。
- 選択比の分子と分母が明示されているか。
まとめ
エッチングレートは除去厚を時間で割った速度、選択比は2材料のレートの比です。同じ選択比でも加工速度は異なります。速度、材料保護、均一性、形状、損傷を別々に評価し、目的に合う工程条件を決めます。
参考資料
用語の定義と評価方法の確認に用いた一次資料です。測定方向・位置、対象材料と比較材料、計算式と処理条件は、対象工程の測定・技術資料で確認してください。