サイドエッチングは、パターン加工で横方向に材料が除去される現象を指し、マスク下へ進む場合はアンダーカットとして問題になります。一般的なエッチング全体や、基板へ斜めに穴を開ける方式の別名ではありません。マスク端と加工断面を基準に、その影響と確認方法を説明します。
メーカー専門の転職エージェント
「タイズ」
- 年収600万〜800万以上のエンジニア求人多数
- 無料で登録可能
- 大手メーカーへの高い転職実績
- 求人提案、書類添削など転職活動をサポート
基準はマスク端からの横方向の除去
マスクで保護しているはずの材料が、その下へ入り込む反応などで削られると、開口や残る線の寸法が変わります。深さ方向と横方向の除去量を分けて見ることが重要です。DienerのUndercutting解説も、等方的な加工や完全に異方的でないRIEでマスク下の除去が生じると説明しています。
サイドエッチングを「すべての回路形成で必要な独立工程」と呼ぶのは適切ではありません。意図しない横方向の除去は寸法を損なう一方、犠牲材料を横から除去するなど、その進行を工程に利用する場合もあります。何を残し何を除くかに対して判断します。
等方性と側壁形状を区別する
等方的な反応では各方向の速度が同程度となり、開口から深さ方向だけでなくマスクの下へも加工が進みます。等方性は面内の均一性や平坦性と同じではないため、位置による加工量や表面粗さも別に確認します。
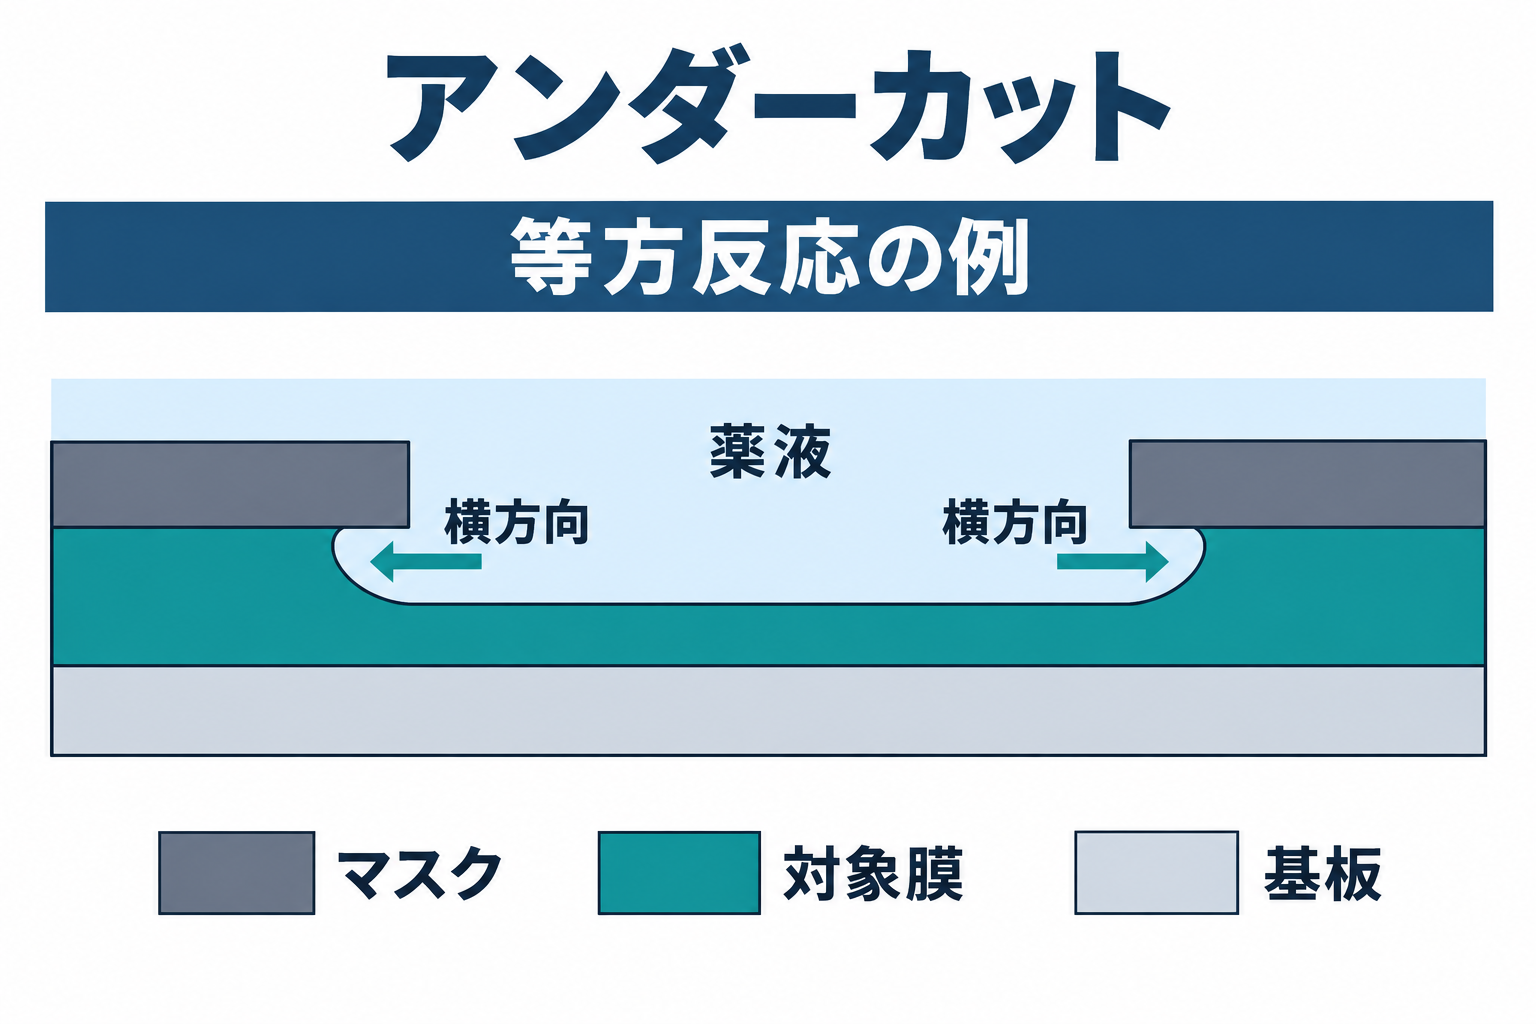
異方性は方向ごとの速度が異なる性質で、横方向の速度がゼロという意味ではありません。Michigan LNFの分類のように、媒体と方向性を分けます。ウェットでも結晶異方性があり、ドライでも化学反応で横方向の除去が進む方式があります。サイドエッチングをドライの一種だけに限定しません。
| 確認する位置・量 | 意味 |
|---|---|
| マスクの開口と端 | 加工前の基準となる形状 |
| 加工深さ | 基板表面から底へ進んだ量 |
| マスク下の横方向除去 | アンダーカットの広がり |
| 側壁の角度と曲がり | 高さごとの形状。横方向除去量と同一指標ではない |
| 残る線・支持部の幅 | 機能や次工程に必要な寸法を保てるか |
横方向の除去が寸法や支持に影響する
残す線の幅が減ったり、マスク端と加工端の位置がずれたりすると、設計した形状を維持できない場合があります。薄いマスクや細い構造では支持の低下や剥離も評価します。サイドエッチング量だけで完成デバイスの性能を断定しないことも必要です。影響は材料、構造、許容寸法と後工程で変わります。
例えばMEMSのリリースでは、犠牲層を側方から除去して可動部を作る工程があります。KLAの気相HF解説は犠牲酸化膜の等方的な除去を示しています。これは対象膜と装置を特定した例であり、すべてのトランジスタ加工で横方向の除去を増やすべきという意味ではありません。
抑制や利用は材料と反応条件で評価する
横方向の反応、イオン入射、側壁保護、マスクの耐性、液やガスの供給と生成物の排出などが形状に関わります。温度やガスの一項目だけを万能な抑制策にしないでください。Siの低温DRIEについても、Twente大学の研究はSi除去と保護層の形成・除去のバランスを示しています。
処理時間を短くして横方向の除去が減っても、目的膜が残れば加工は未完了です。除去完了・下地保護・側壁・寸法を同時に確認します。異なる材料や装置の成功条件を、そのまま自工程の条件に置き換えないでください。
断面と測定条件をそろえて確認する
加工前のマスクと、加工後の上面・断面を対応させて測定します。上面だけではマスク下や底部の形状を判断できません。深さ、横方向量、側壁角度、残膜・残渣・粗さを、同じ位置の定義と測定法で比較します。
面内の位置やパターンの密度・寸法でも結果が異なる場合があります。材料、膜厚、マスク、装置・レシピの版、処理時間と測定位置を記録し、条件変更後の再現性を確認します。設備と材料のSDS、承認済み手順、安全・排出管理も合わせて確認してください。
まとめ
サイドエッチングは、加工中の横方向の除去を捉える言葉です。マスク下のアンダーカット、加工深さ、側壁角度を分け、必要な寸法と除去完了を両方確認します。斜め加工やエッチング全体と混同しないことが、工程の影響を理解する基本です。
参考資料
定義と工程評価の確認に用いた一次資料です。具体的な操作条件は、対象材料と装置の技術資料・施設の承認済み手順で確認してください。