エッチングレートは、材料が単位時間にどれだけ除去されるかを示す指標です。レートは速度の指標であり、加工精度そのものではありません。高いレートは処理時間の短縮に役立つ一方、狙った寸法や深さを得られるかは、形状、選択比、均一性、停止制御なども含めて判断します。
メーカー専門の転職エージェント
「タイズ」
- 年収600万〜800万以上のエンジニア求人多数
- 無料で登録可能
- 大手メーカーへの高い転職実績
- 求人提案、書類添削など転職活動をサポート
エッチングレートの定義と計算
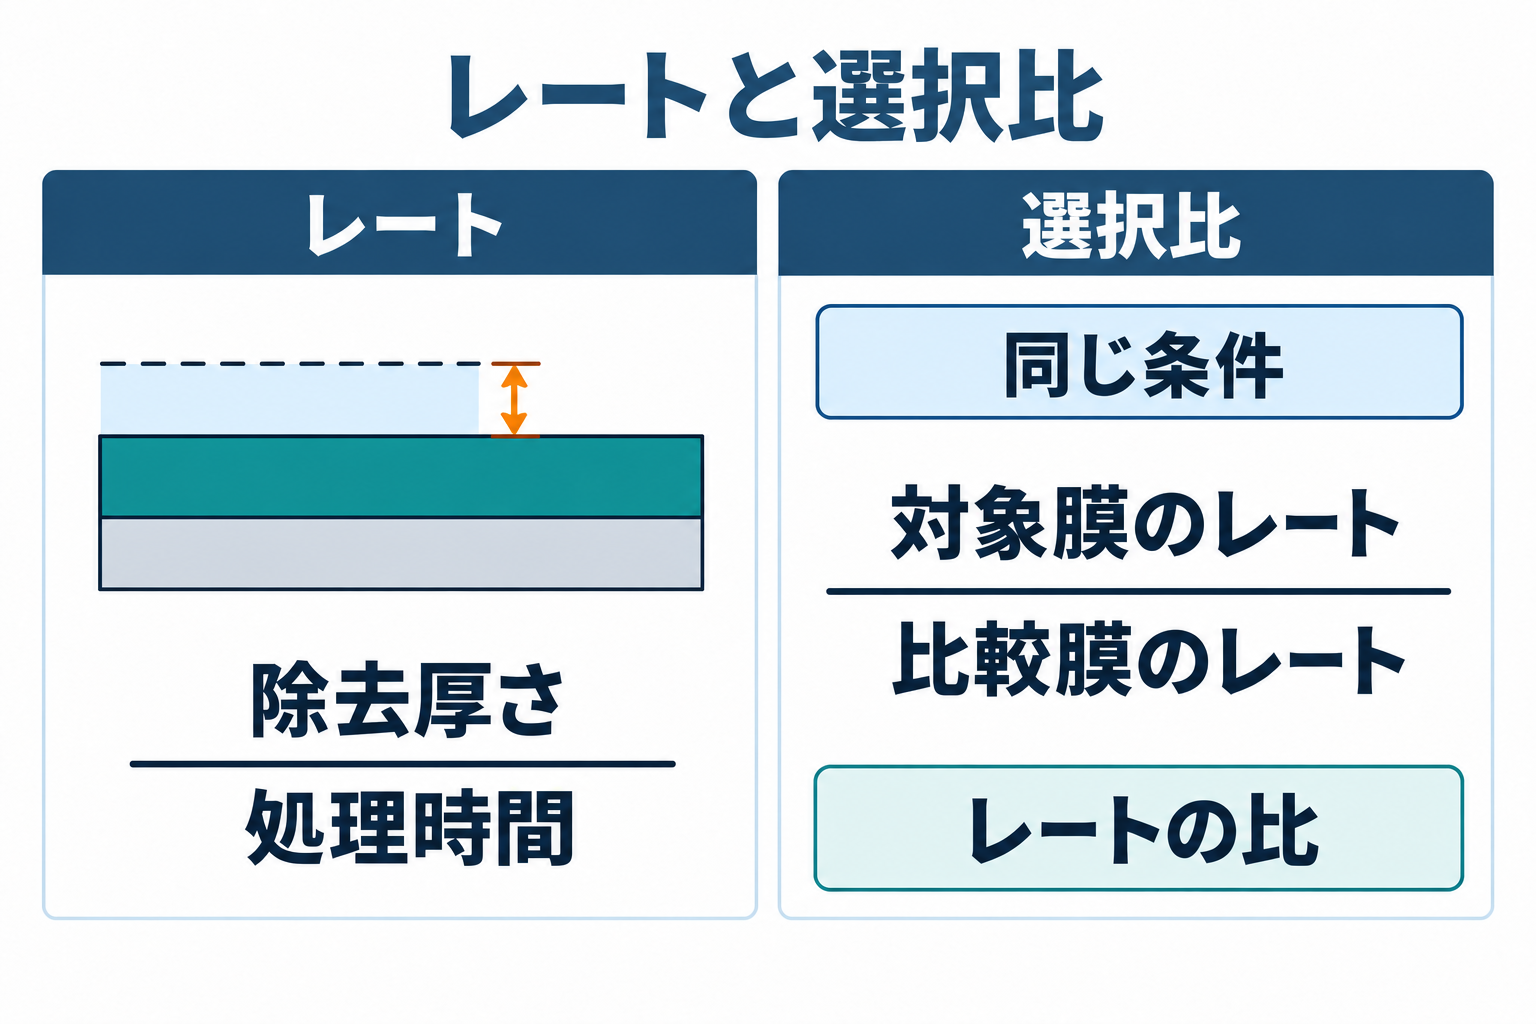
厚さ方向の平均レートは、除去した膜厚または加工深さを処理時間で割って求めます。単位にはnm/minやµm/minなどを使います。例えば、同じ測定位置で100nmの膜が2分間に除去された場合、平均レートは50nm/minです。この例は計算方法を示すもので、特定の薬液やガスの推奨条件ではありません。
時間に対して除去量が一定とは限りません。処理開始時の表面状態、膜の組成、反応生成物、薬液の状態、プラズマ条件などで速度は変わります。測定した平均レートを、異なる膜や装置にそのまま適用せず、対象と条件を記録します。
高いレートだけで微細加工は決まらない
狙いより深く削れる、横方向にも削れる、残すべき膜が薄くなるといった変化があれば、速度が高くても要求を満たせません。逆に、低い速度で除去量を細かく制御する方法が、薄い層の加工に適する場合もあります。工程の目的に合わせて、速度と品質の両方を評価します。
| 評価する項目 | 確認する意味 |
|---|---|
| エッチングレート | 材料が除去される速度 |
| 選択比 | 対象膜と、マスク・下地などとの除去速度の比 |
| 寸法と形状 | 線幅、深さ、側壁、アンダーカットなどが狙いに合うか |
| 均一性 | 面内・チップ間・処理間で除去量がそろうか |
| 損傷と残渣 | 電気特性や後工程へ悪影響を残さないか |
選択比が高くても、側壁の形状や残渣が要求を満たすとは限りません。それぞれ独立した合否基準を設け、単一の数値にまとめずに評価します。速度の改善で別の項目が悪化した場合は、総合的に工程条件を見直します。
条件とパターンによってレートは変わる
ウェットでは薬液の組成、温度、劣化や汚染、攪拌などが、ドライではガス、圧力、電力、基板温度などが影響します。ただし『濃度や電力を上げれば必ず速くなる』という単純な関係が、すべての条件で成立するわけではありません。材料と設備の仕様、承認された工程範囲を前提に評価します。
パターンのない平坦な膜で測定した値と、細い穴や溝の内部での値が異なる場合もあります。開口の大きさ、深さ、面積、配置によって反応種の供給や生成物の排出が変わるためです。量産に近いパターンで、深さや寸法の分布を確認することが必要です。
ウェットとドライを速度だけで比較しない
ドライはウェットより常に速い、あるいは高精度だと一律に決めることはできません。液中の化学反応を使うか、気体の反応やイオンの作用を使うかによって、形状、選択性、損傷、設備、安全管理の特徴が変わります。目的の材料とパターンに合う方式を選びます。
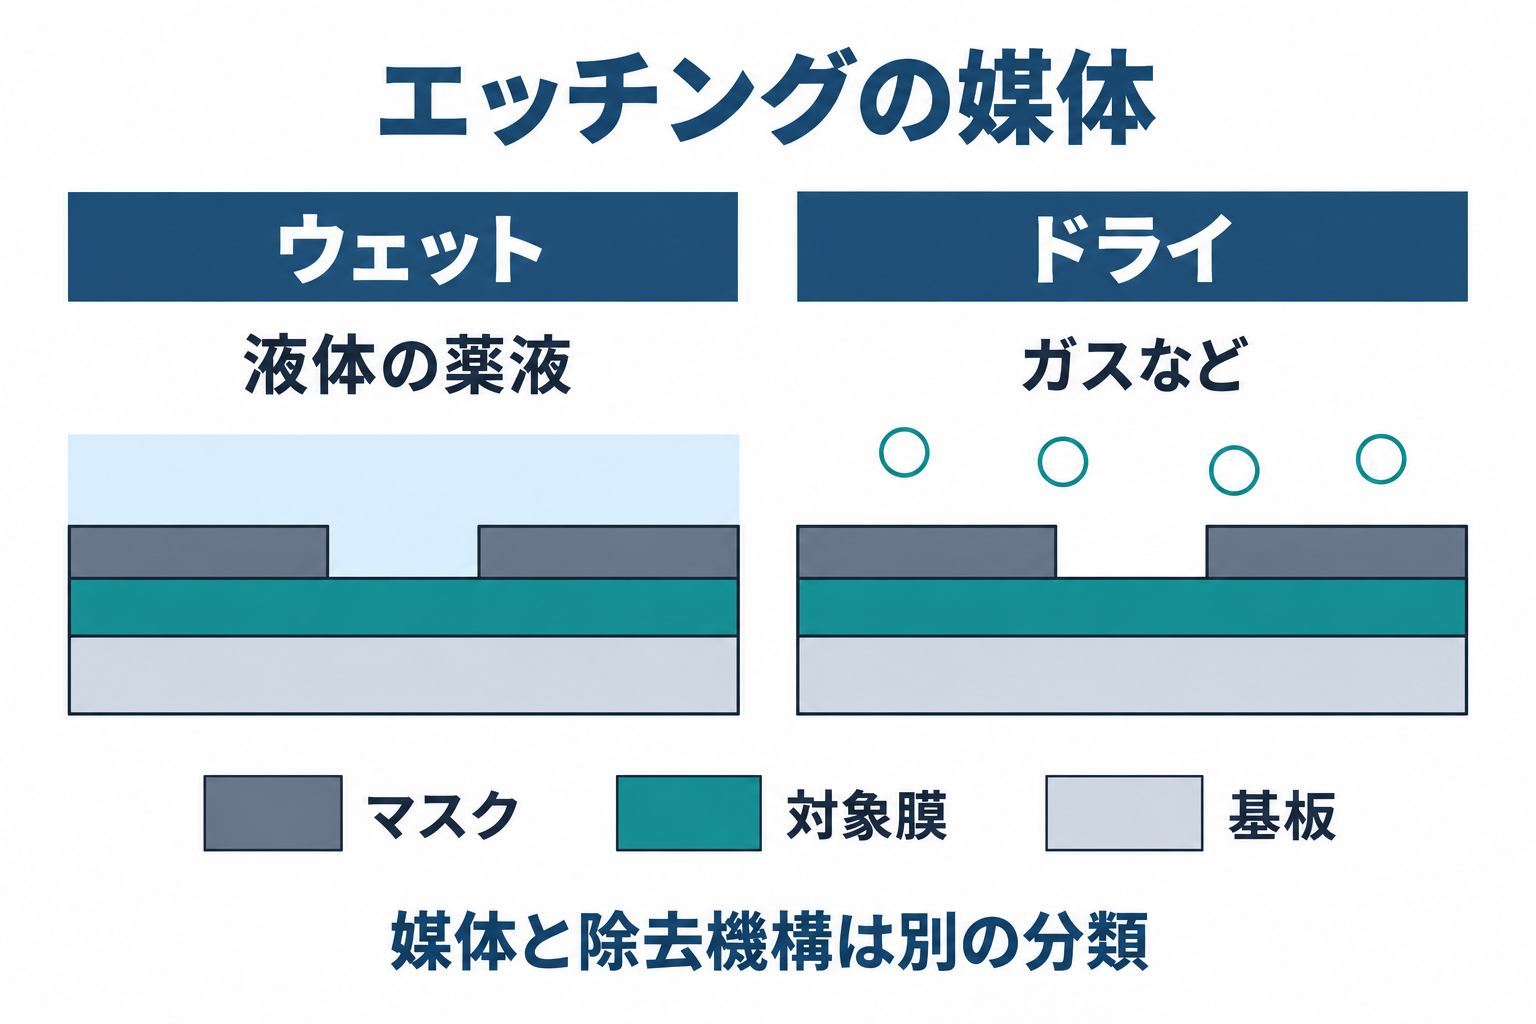
例えば横方向の削れを抑える必要がある加工と、材料間の高い選択性を重視する除去工程では、優先する指標が異なります。方式の一般的な得意分野を参考にしつつ、試料による評価で確認することが重要です。
実務では測定と停止制御を組み合わせる
レートを測る際は、処理前後の膜厚や断面の測定方法、測定位置、処理時間の定義をそろえます。測定のばらつきと実際の加工のばらつきを区別し、装置内や処理間の分布を記録します。平均値だけが同じでも、端部や一部のパターンで過剰除去が起きていないかを確認します。
処理を止める方法も精度に影響します。時間で管理する場合でも、測定レートの変動や停止後の反応を考慮します。終点検出を利用できる場合は、検出信号と実際の残膜・形状の対応を確認します。一般記事の計算値だけで加工時間を決定しないでください。
評価条件に残す項目
- 対象膜・マスク・下地と、評価パターンの寸法。
- 装置、薬液やガス、温度等の承認された工程条件。
- レートとともに、選択比・形状・均一性・残渣の測定結果。
まとめ
エッチングレートは工程管理に欠かせませんが、速く削れることと、狙い通りに削れることを分けて評価します。材料、パターン、測定方法をそろえ、速度と選択比、形状、均一性、損傷を合わせて確認することが、精密な加工につながります。